English
 Français
 Türkçe
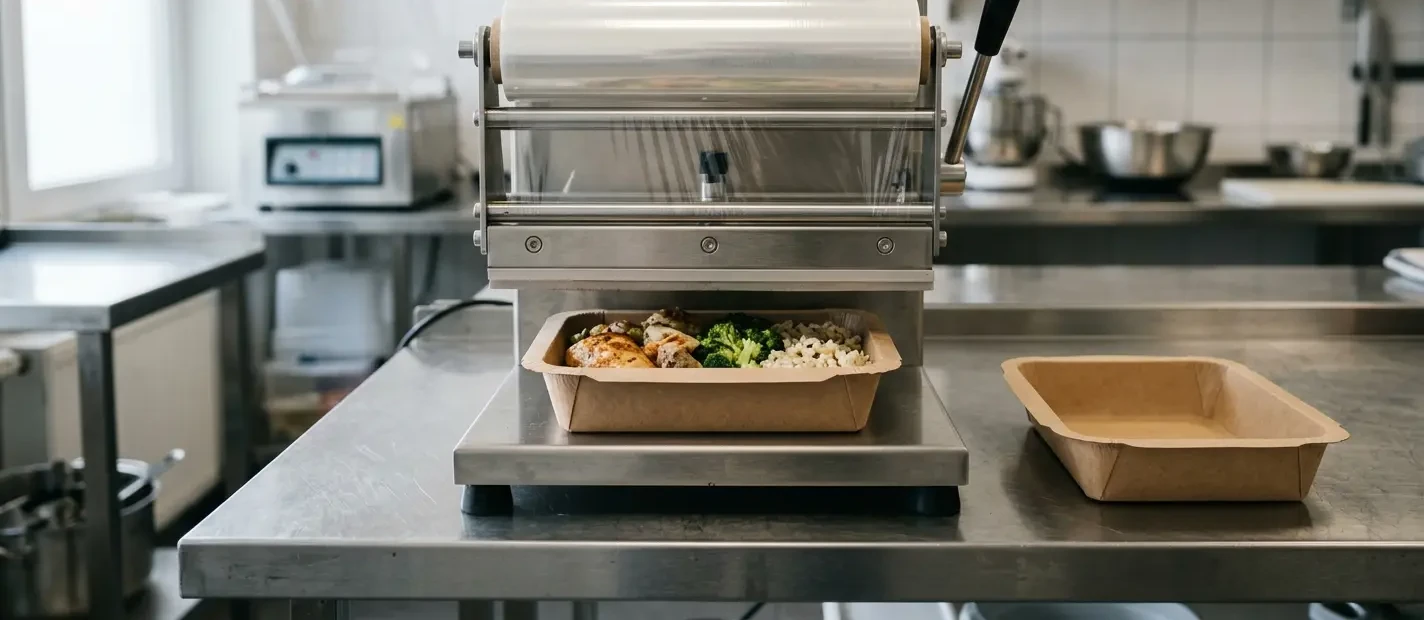
Dienstagmorgen am Ende der Linie. Die Siegelmaschine läuft, die Folie kommt herunter, die Schale kommt heraus. Beim Aufziehen löst sich der Deckel aber nicht sauber, sondern reißt die oberste Kartonschicht mit. Das Muster liegt seit zwei Wochen im Büro; getestet wurde es erst heute.
Der Wechsel von Kunststoff auf Karton wird in der Besprechung als Materialfrage verhandelt. In der Produktion beginnt er an einer ganz anderen Stelle, nämlich am Siegelwerkzeug.
Die Entscheidung fällt am Werkzeug, nicht an der Schale
Ihre Siegelmaschine arbeitet mit einem Werkzeug, das auf die Außenkontur Ihrer heutigen Schale gefertigt wurde. Ändert sich die Schale, gibt es zwei Möglichkeiten: Die neue Schale passt in dieses Werkzeug, oder es muss ein neues gebaut werden. Der Unterschied zwischen diesen beiden Fällen ist größer als jeder Unterschied im Karton selbst.
Deshalb lautet unsere erste Rückfrage immer gleich: Hersteller, Maschinentyp und Werkzeugmaß. Mit diesen drei Angaben lässt sich entweder eine passende Kontur vorschlagen oder gleich sagen, dass es nicht passt. Eine Beobachtung aus der Praxis: In den meisten Musteranfragen steht das Produkt, aber nicht die Maschine. Dabei beantwortet ein Muster nicht die Frage nach der Kartonstärke, sondern die Frage, ob es auf Ihrer Anlage dicht wird.
Halbautomatische Tischgeräte und in die Linie integrierte Traysealer stellen zudem unterschiedliche Fragen. Beim Tischgerät ist ein Werkzeugwechsel überschaubar. In einer verketteten Anlage wird aus der Konturänderung schnell ein Thema für die Instandhaltung und nicht mehr für den Einkauf.
Die Gründe für den Wechsel sind selten technisch. Der Handel fragt danach, Kunden fragen danach, und auf der Kunststoffseite kommen Kosten und Regulierung zusammen. Wer in Deutschland eine Schale in den Handel bringt, klärt ohnehin gerade, welche Angaben seit August auf die Verpackung gehören; wir haben das in unserem Beitrag zur PPWR-Kennzeichnung beschrieben. Der Deckel ist dabei meist die Fläche, auf der diese Angaben landen.
Deckelfolie und Siegelrand: hier entscheidet sich die Dichtigkeit
Gesiegelt wird nicht auf der ganzen Schale, sondern auf einem schmalen Rand. Dessen Oberfläche ist für die Verbindung mit der Folie vorbereitet, und nicht jede Folie verbindet sich mit jeder Oberfläche. Passt das Paar nicht zusammen, entstehen zwei typische Fehlerbilder: Der Deckel hält gar nicht, oder er hält so gut, dass er beim Öffnen die Kartonoberfläche mitnimmt.
Das zweite Bild wirkt zunächst wie ein gutes Zeichen und ist keines. Bleibt dem Kunden beim Aufziehen ein ausgefranster Rand in der Hand, verliert das Produkt genau an der Stelle, an der es überzeugen sollte. Die richtige Frage an die Folie lautet deshalb nicht, ob sie klebt, sondern wie sie aufgeht. Peelbar oder fest verschweißt sind zwei verschiedene Anforderungen; sagen Sie früh, welche Sie brauchen.
Der Siegelrand selbst ist die stille Variable. Breite, Planlage und Sauberkeit beim Befüllen bestimmen die Nahtqualität unmittelbar. Ein paar Spritzer Sauce auf dem Rand reichen, damit die Folie an dieser Stelle nicht hält. Das gilt für Kunststoff genauso, auf Karton sieht man es nur früher.
Die Haltbarkeit macht nicht die Schale
Die Frage, ob sich die Haltbarkeit mit Karton verkürzt, kommt in fast jedem Gespräch. Die ehrliche Antwort: Die Schale allein legt sie nicht fest. Das Datum ergibt sich aus dem Produkt, der Innenbarriere, der Deckelfolie, der Siegelqualität und der Kühlkette zusammen. Die Schale ist ein Glied dieser Kette, nicht die Kette.
In der Praxis läuft es so: Sie nennen die angestrebte Anzahl Tage sowie Wasser- und Fettanteil des Produkts, danach werden Innenbarriere und Folie gemeinsam ausgewählt. Die Absicherung erfolgt anschließend mit Ihrem eigenen Produkt. Diesen Schritt kann Ihnen ein Verpackungshersteller nicht abnehmen, denn das Produkt kennen Sie. Wie Material und Barriere überhaupt zusammenhängen, steht ausführlich in unserem Material- und Barriere-Ratgeber.
Schutzgas gehört in den ersten Satz
Eine Schutzgasverpackung macht das Siegeln anspruchsvoller. Die Schale muss nach dem Begasen ihre Form halten, die Naht muss vollständig schließen, und die Durchlässigkeit der Folie muss zum Produkt passen. Lösbar ist das alles. Kommt die Anforderung jedoch erst spät, bedeutet die Lösung, Schale und Folie noch einmal von vorn auszuwählen.
Die Reihenfolge sollte deshalb lauten: Wir arbeiten mit Schutzgas, das ist unser Gasgemisch, unsere Anlage kann begasen. Fallen diese drei Sätze am Anfang, verengt sich die Auswahl früh und richtig.
Ein Fach oder mehrere
Die Fachaufteilung ist keine Verpackungs-, sondern eine Betriebsentscheidung. Eine Schale mit drei Fächern sieht im Regal appetitlicher aus, verlangt in der Abfüllung aber drei Stationen und kostet Taktzeit. Ein Fach vereinfacht die Linie und nimmt Ihnen die Möglichkeit, Sauce und Beilage zu trennen.
Ähnlich wirkt die Zahl der Füllmengen. Für jedes Gericht eine eigene Größe zu führen sieht im Sortiment reich aus und wird im Lager und bei der Mindestmenge teuer. Wer mit drei bis vier Füllmengen den Großteil der Karte abdeckt, vereinfacht Bestellung und Abfülleinstellung gleichermaßen. Welche Größen als Standard laufen und welche Füllmenge dazugehört, steht bei den siegelfähigen Kartonschalen im Einzelnen. Und weil jede abweichende Kontur eine eigene Produktionseinrichtung ist, wirkt sich die Fachzahl auch auf die Mindestmenge aus.
Wo gedruckt wird, verschiebt die Mindestmenge
Hier steckt ein Detail, das viele Hersteller nicht kennen und das die Sache spürbar entspannt. Bedruckt werden kann nur der Deckel, nur die Schale oder beides. Die Mindestmenge hängt von dieser Wahl ab: Wer zunächst allein den Deckel bedruckt, steigt niedriger ein als jemand, der beides gleichzeitig bedrucken lässt.
In der Praxis wählen viele Betriebe genau diesen Weg. Die Marke zeigt sich im Regal über den Deckel, die Schale bleibt unbedruckt und macht ihre Arbeit. Sobald die Menge steht, kommt die Schale dazu. Das ist der praktischste Weg, ein Produkt ins Regal zu bringen, ohne sich beim ersten Auftrag mehr zu binden als nötig.
Wo Karton nicht die Antwort ist
Ohne diesen Abschnitt wäre der Text keine Einschätzung, sondern eine Anzeige.
Einen durchsichtigen Boden bekommen Sie mit Karton nicht; soll der Kunde das Produkt von unten sehen, liegt die Lösung woanders. Bei sehr langer Haltbarkeit und hohen Barriereanforderungen reicht Karton allein womöglich nicht, und jede zusätzliche Schicht verringert den Vorteil auf der Recyclingseite. Der Satz "Karton, also recyclingfähig" stimmt ebenfalls nicht automatisch: Papieranteil, Innenbeschichtung, Deckelfolie und die Sortierung im Zielmarkt entscheiden gemeinsam. Und Karton reagiert auf Nässe und Stoß anders als Kunststoff; wo eine Schale lange feucht steht, kann sie an Form verlieren.
Wir sagen das, weil unzufriedene Umstellungen selten an der Schale liegen. Meistens war die Erwartung von Anfang an anders formuliert als das Produkt.
Praxis-Checkliste: was das Muster wirklich beantworten muss
Wenn das Muster ankommt, prüfen Sie nicht die Kartonstärke. Nehmen Sie sich eine halbe Stunde an der Maschine:
- Auf Ihrer Anlage und mit Ihrem Werkzeug siegeln, mit echtem Produkt und normaler Füllhöhe statt mit Wasser.
- Deckel von Hand aufziehen und beobachten, ob er sauber peelt oder Fasern mitnimmt.
- Absichtlich etwas Sauce auf den Siegelrand geben und erneut siegeln; das ist der Alltag, nicht die Ausnahme.
- Gefüllte Schale schräg stellen und stehen lassen; bei Undichtigkeit notieren, an welcher Stelle des Randes.
- Fünf Schalen stapeln, transportieren und eine Nacht im Kühlraum lassen.
- Ein Etikett auf den Deckel kleben und wieder abziehen: hält die Oberfläche das aus?
Diese sechs Schritte ersetzen zwei Wochen Mailverkehr. Notieren Sie die Ergebnisse und schicken Sie sie mit, denn zwischen "hat nicht funktioniert" und "bei der dritten Schale zog es an der rechten Ecke Luft" liegt der ganze Unterschied.
Entschieden wird diese Sache nicht im Besprechungsraum, sondern in der halben Stunde an der Siegelmaschine, mit zehn gefüllten Schalen aus der eigenen Produktion.
Häufig gestellte Fragen
- Kann ich Kartonschalen auf meiner vorhandenen Siegelmaschine verarbeiten?
- Meistens ja, entscheidend ist nicht die Maschine, sondern das Werkzeug. Es wurde auf die Außenkontur Ihrer heutigen Schale gefertigt, also muss die neue Schale in diese Kontur passen. Mit Hersteller, Maschinentyp und Werkzeugmaß lässt sich das schon im ersten Gespräch klären.
- Verkürzt sich die Haltbarkeit mit einer Kartonschale?
- Die Schale allein bestimmt die Haltbarkeit nicht. Produkt, Innenbarriere, Deckelfolie, Siegelqualität und Kühlkette wirken zusammen. Nennen Sie die angestrebte Tageszahl sowie Wasser- und Fettanteil, dann werden Barriere und Folie darauf ausgelegt und anschließend mit Ihrem Produkt abgesichert.
- Ist Schutzgasverpackung mit Kartonschalen möglich?
- Passende Konfigurationen lassen sich prüfen, die Anforderung gehört aber an den Anfang des Gesprächs. Schutzgas betrifft Formstabilität, Nahtqualität und Folienpermeabilität gleichzeitig, deshalb ändert eine spät genannte MAP-Anforderung in der Regel die gesamte Auswahl.
- Kann ich zunächst nur den Deckel bedrucken lassen?
- Ja, und dieser Weg wird häufig gewählt. Bedruckbar sind Deckel, Schale oder beides, und die Mindestmenge hängt von dieser Wahl ab. Nur den Deckel zu bedrucken senkt die Einstiegshürde, während die Marke im Regal trotzdem sichtbar ist.
- Erschwert eine mehrfächrige Schale das Siegeln?
- Das Siegeln selbst findet am Rand statt, insofern erschwert die Fachzahl es nicht direkt. Der Aufwand entsteht in der Abfüllung und beim Werkzeug, denn jede abweichende Kontur ist eine eigene Produktionseinrichtung. Deshalb gehört die Fachfrage zur Sortimentsplanung.
- In welcher Größe kommt das Muster und was beweist es?
- Das Muster kommt in der Standardgröße, die Ihrer Zielfüllmenge am nächsten liegt, und zeigt Ihnen Karton, Form und Randverhalten. Die Dichtigkeit erfahren Sie erst auf Ihrer eigenen Anlage; geben Sie deshalb bei der Musteranfrage die Maschinendaten gleich mit an.
Individuelle Verpackung gesucht?
Nennen Sie Produkt und Menge — wir senden Ihnen ein Angebot.
Angebot anfordernÄhnliche Artikel
Lebensmittelechte Verpackung: Was Sie vor der Bestellung wirklich prüfen sollten
Lebensmittelecht ist keine Ziellinie, sondern die Mindestanforderung. Was wirklich darüber entscheidet, ob bedruckte Becher, Boxen und Tüten für ihr Lebensmittel taugen — und das eine Dokument, nach dem Sie jedes Mal fragen sollten.
Papier, Grammatur, Barriere: welches Material für welches Gericht
Dieselbe Box hält den Burger tadellos und versagt bei der Soße. Der Unterschied liegt nicht am Karton, sondern an der Schicht darauf. Was Grammatur wirklich ändert, welche Barriere zu welchem Gericht gehört und wie Sie Material im eigenen Betrieb testen, bevor Sie bestellen.
Verpackungsanfrage: was der Hersteller wirklich braucht
Drei Angebote, drei Preise, drei verschiedene Tüten. Die meisten Angebote sind nicht vergleichbar, weil die Anfrage ein Logo beschrieben hat statt ein Produkt. So sieht eine Anfrage aus, auf die man rechnen kann.